Kammertrockner nach AMS 2750 E
Kammertrockner nach AMS 2750 F
AMS (Aerospace Material Spezification)
Wärmebehandlungsanlagen nach AMS 2750
Ergänzen / Abändern .....
Wärmebehandlung nach SAE AMS 2750
Präzision ist kein Zufall, sondern Standard
Beim Härten, Anlassen oder Glühen genügt es nicht, die gewünschte Temperatur am Regler einzustellen. Entscheidend ist, welche Temperatur im festgelegten Arbeitsbereich tatsächlich erreicht wird und ob sich der Verlauf später nachvollziehen lässt. Die SAE AMS 2750 beschreibt dafür Anforderungen an die Pyrometrie von Wärmebehandlungsanlagen.
Die Spezifikation gilt, wenn eine Zeichnung, Lastenheft, Werkstoff- oder Prozessvorgabe darauf verweist. Welche Ausgabe anzuwenden ist, ergibt sich aus den jeweiligen Vertrags- und Kundenvorgaben
Was regelt die SAE AMS 2750?
Die AMS 2750 befasst sich mit der Erfassung, Überwachung und Dokumentation von Temperaturen bei der Wärmebehandlung. Dazu gehören unter anderem:
- Temperatursensoren und deren Einsatz
- Mess-, Regel- und Aufzeichnungsinstrumente
- Kalibrierungen und die Rückführbarkeit von Messungen
- Ofenklassen und Instrumentierungstypen
- System Accuracy Tests und Temperature Uniformity Surveys
- Dokumentation und der Umgang mit Abweichungen
Die AMS 2750 legt damit fest, wie Temperaturen gemessen und nachgewiesen werden. Sie bestimmt jedoch nicht den eigentlichen Wärmebehandlungsprozess. Vorgaben zu Werkstoff, Prozesstemperatur, Haltezeit, Atmosphäre oder Abkühlung ergeben sich aus den jeweiligen Werkstoff-, Prozess- und Kundenspezifikationen.
Die aktuelle Ausgabe SAE AMS 2750 H
Die aktuelle Ausgabe ist SAE AMS 2750 H vom 15. Juli 2024. Sie ersetzt Revision G aus dem Jahr 2022. Revision H enthält unter anderem Änderungen zur Sensorklassifizierung, zur Ermittlung von Prüfintervallen, zur Datenerfassung und zum Umgang mit Korrekturfaktoren.
Für ein konkretes Projekt bleibt die Ausgabe maßgeblich, auf die in den anwendbaren Vorgaben verwiesen wird. Verbindliche Einzelwerte sind deshalb im lizenzierten Normtext zu prüfen.
Abgrenzung zu Nadcap, CQI 9 und IATF 16949
AMS 2750, Nadcap, CQI-9 und IATF 16949 werden häufig gemeinsam genannt. Sie erfüllen jedoch unterschiedliche Aufgaben:
- AMS2750 ist eine technische Spezifikation für die Pyrometrie bei der Wärmebehandlung.
- Nadcap ist ein Akkreditierungsprogramm für besondere Prozesse in der Luft- und Raumfahrt sowie im Verteidigungsbereich.
- CQI-9 ist ein Bewertungsverfahren für Wärmebehandlungssysteme in der automobilen Lieferkette.
- IATF 16949 enthält Anforderungen an Qualitätsmanagementsysteme in der Automobilindustrie.
Welche Vorgaben gelten, hängt von Branche, Kunde, Bauteil und Prozess ab. Eine Nadcap-Akkreditierung oder ein Qualitätsmanagementsystem ersetzt nicht die technischen Anforderungen der SAE AMS 2750
Ofenklassen und Instrumentierungstyp
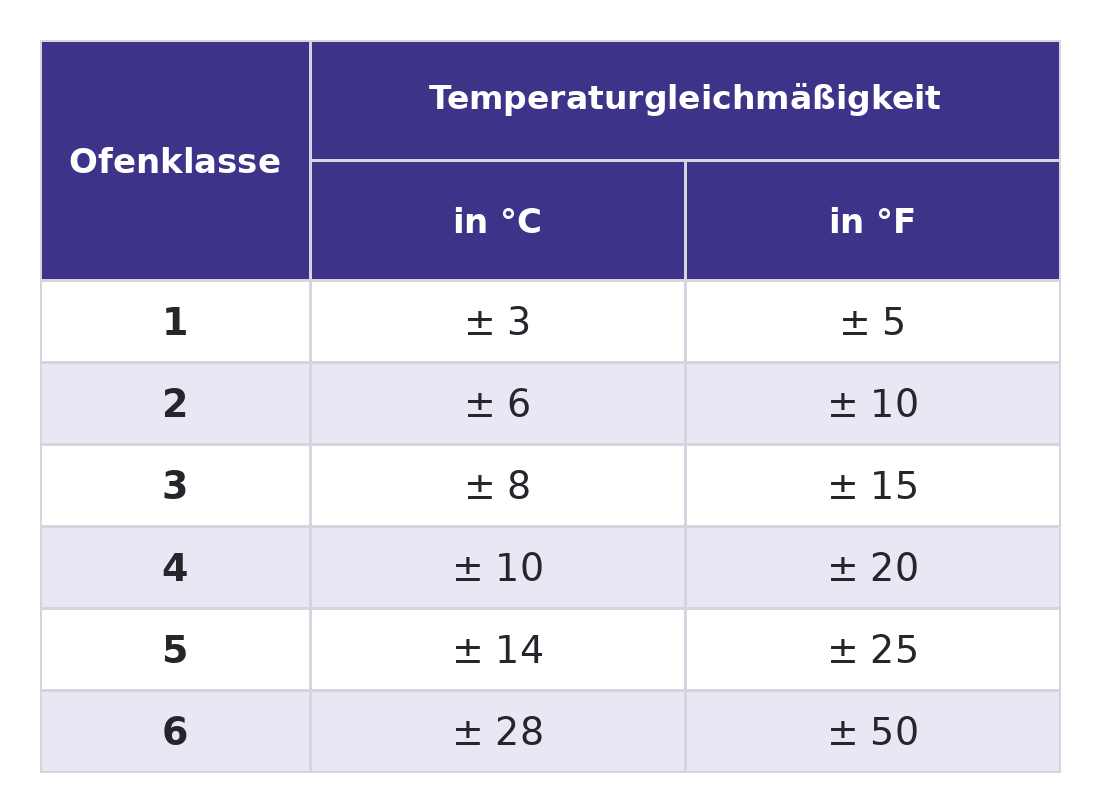
Die Ofenklasse beschreibt die zulässige Temperaturabweichung innerhalb des kalibrierten Arbeitsbereichs. Je kleiner die Klassenzahl, desto enger ist die zulässige Abweichung.
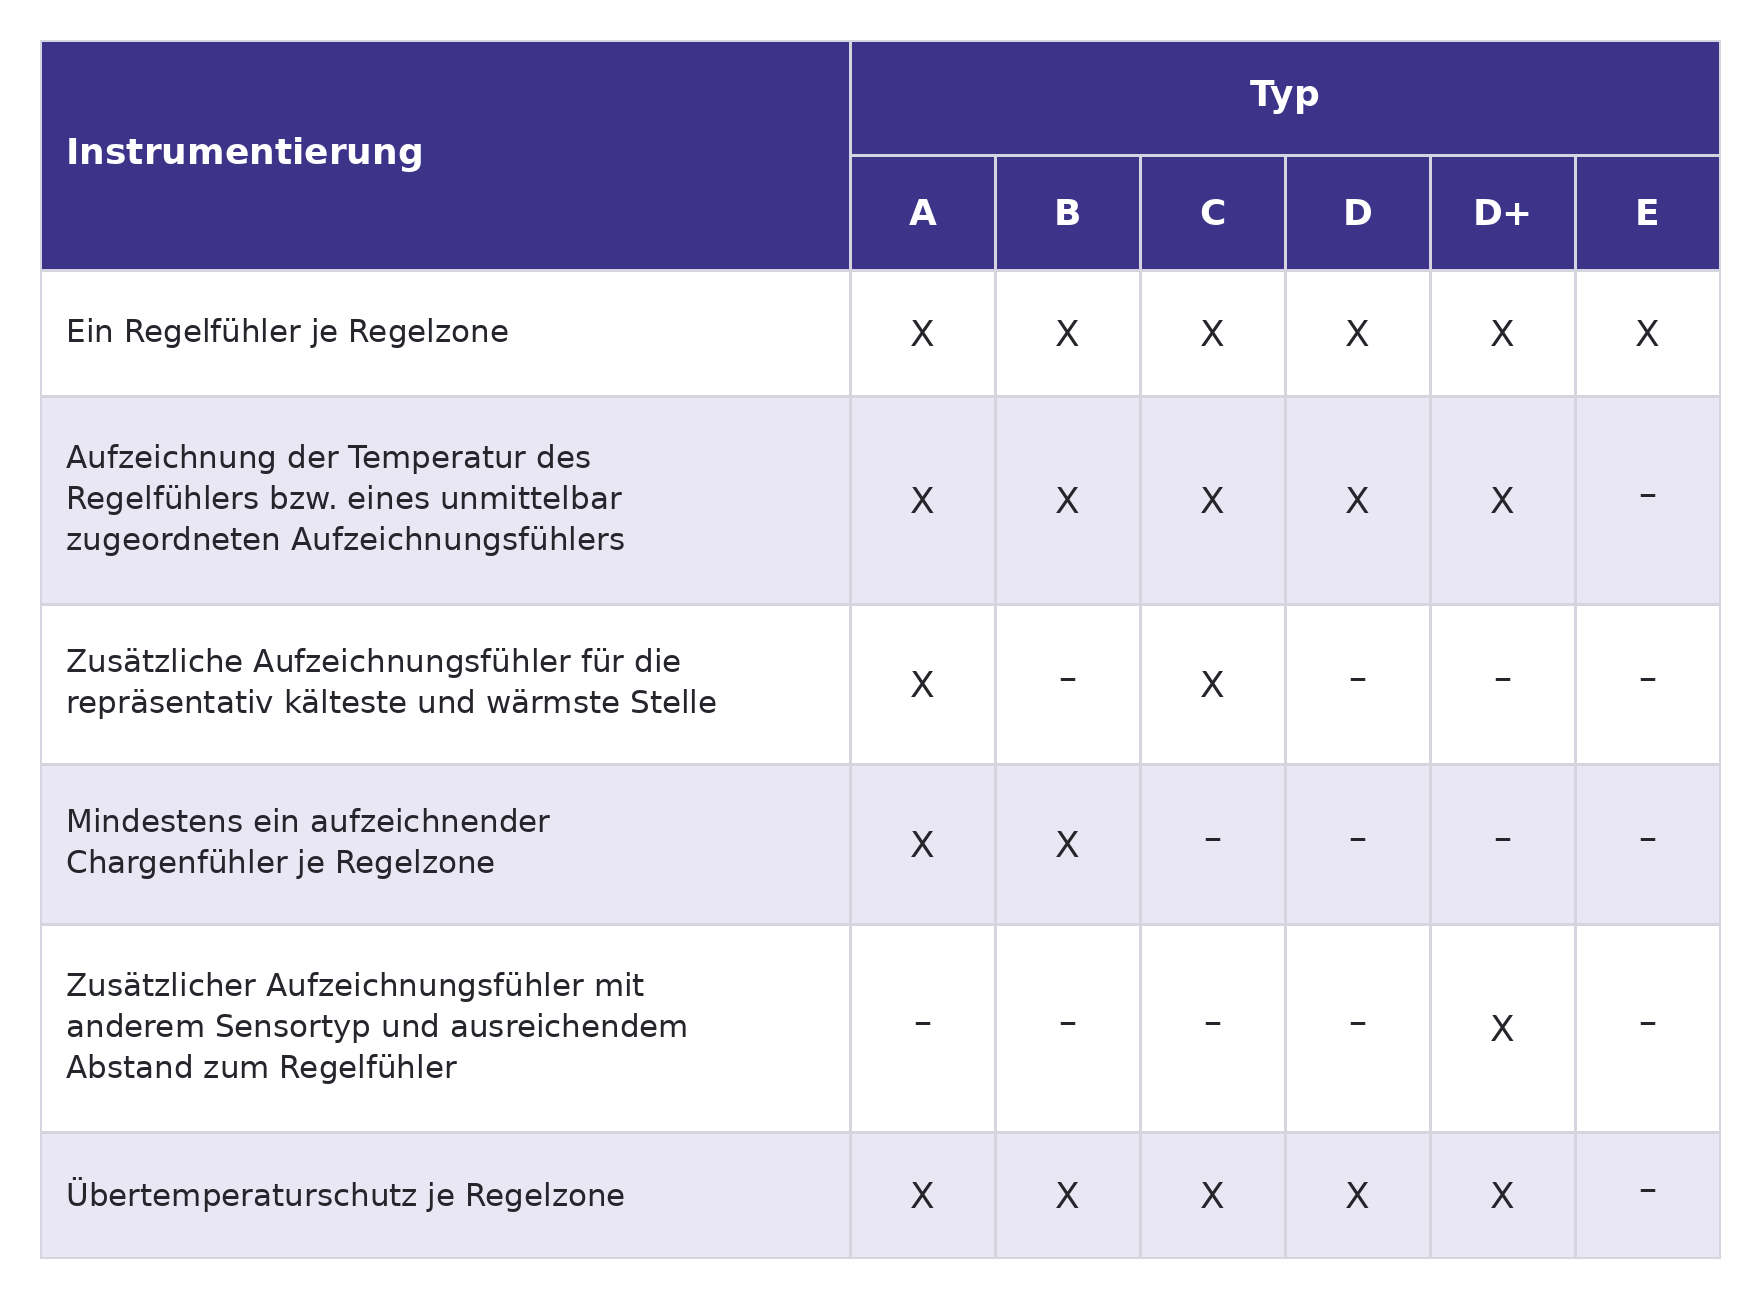
Der Instrumentierungstyp legt die erforderliche Grundausstattung der Anlage mit Regel-, Aufzeichnungs- und weiteren Messfunktionen fest. Die zugehörigen Anforderungen müssen daher nicht für jedes Projekt neu zusammengestellt werden. Zusätzliche Sensoren, Schnittstellen oder Aufzeichnungsfunktionen können sich jedoch aus Kunden- und Prozessvorgaben ergeben.
Was ist SAT & TUS?
System Accuracy Test: Die SAT bewertet die Genauigkeit der installierten Messkette aus Sensor, Leitung und Instrument unter den festgelegten Prüfbedingungen. Ein bestandener SAT ist eine Momentaufnahme der Messsystemgenauigkeit. Er ersetzt weder die Kalibrierung der einzelnen Komponenten noch eine TUS.
Temperature Uniformity Survey: Die TUS untersucht, ob die geforderte Temperaturgleichmäßigkeit im vorgesehenen Arbeitsbereich erreicht wird. Durchführung, Intervalle und Bewertung richten sich nach der anwendbaren AMS 2750-Ausgabe und den zusätzlichen Vorgaben des Kunden. Die Verantwortung dafür liegt beim Betreiber beziehungsweise bei der von ihm beauftragten qualifizierten Stelle.
Angaben für Anfrage und Lastenheft
Die Angabe Ofen nach AMS 2750 reicht für eine technische Auslegung nicht aus. Die Ausführung muss zum vorgesehenen Wärmebehandlungsprozess passen. Für eine Anfrage oder ein Lastenheft sollten deshalb folgende Angaben vorliegen:
- anzuwendende AMS 2750-Ausgabe sowie zusätzliche Kunden- und Prozessvorgaben
- Temperaturbereich, typische Sollwerte, Beladung und Prozessatmosphäre
- vorgesehener qualifizierter Arbeitsbereich und geforderte Ofenklasse
- geforderter Instrumentierungstyp und mögliche kundenspezifische Ergänzungen
- Anforderungen an Temperaturaufzeichnung, Datenexport und Schnittstellen
- Zuständigkeiten für Qualifizierung, SAT, TUS und spätere Prüfungen
Ofenklasse und Instrumentierungstyp sollten angegeben werden, wenn sie durch Kunden-, Werkstoff- oder Prozessvorgaben festgelegt sind. Sind diese Angaben noch offen, sollte der Kunde sie vor der Konstruktionsfreigabe mit seiner Qualitätsstelle oder dem vorgesehenen Pyrometrie-Dienstleister klären.
PRAXIS-TIPP
PROJEKTABSTIMMUNG
Ofenklasse und Instrumentierungstyp legen bereits einen großen Teil der erforderlichen Ausstattung fest. Für die Projektierung sollten diese Vorgaben eindeutig benannt werden. Zusätzliche Wünsche des Kunden werden getrennt davon dokumentiert.
Damit bleibt erkennbar, welche Ausstattung aus der anwendbaren Spezifikation folgt und welche Funktionen projektspezifisch ergänzt werden.

Was ist für Technik und Betrieb wichtig?
Der kalibrierte Arbeitsbereich ist der Bereich, für den die geforderte Temperaturgleichmäßigkeit nachgewiesen wurde. Er kann kleiner sein als der gesamte Nutzraum des Ofens. Für die spätere Nutzung müssen daher der festgelegte Arbeitsbereich und die zugehörigen Betriebsbedingungen bekannt sein.
Auch die Anlagenkonfiguration gehört zum Nachweis. Änderungen an Sensorpositionen, Luftführung, Regelung oder Arbeitsbereich können die bestehende Qualifizierung berühren. Vor solchen Änderungen sollte der Betreiber mit seiner Qualitätsstelle oder Prüfstelle abstimmen, ob weitere Nachweise erforderlich sind
Prüfbarkeit bei der Projektierung berücksichtigen
Die Konstruktion beeinflusst, wie gut sich eine Anlage später prüfen lässt. Messdurchführungen, Anschlussmöglichkeiten, zugängliche Messketten und eine eindeutige technische Dokumentation sollten daher bereits während der Projektierung abgestimmt werden.
In Projekten hat es sich bewährt, neben dem Kunden und der technischen Konstruktion auch die Elektrotechnik sowie die verantwortliche Qualitätsstelle oder den vorgesehenen Pyrometrie-Dienstleister früh einzubeziehen. So lassen sich zusätzliche Anforderungen an Messzugänge, Datenerfassung oder Dokumentation berücksichtigen, bevor die Anlage gefertigt wird.
Haben Sie Fragen oder
möchten Ihr Projekt besprechen?
Sprechen Sie direkt mit unseren Experten – wir beraten Sie persönlich,
entwickeln individuelle Lösungen und beantworten Ihre technischen Fragen.
Jetzt anrufen:+49 5145 28666-10
oder nutzen Sie einfach das Kontaktformular.
Häufige Fragen (FAQs)
Wenn Ihre Kunden-, Werkstoff- oder Prozessvorgaben auf die AMS 2750 verweisen. Die Spezifikation beschreibt Anforderungen an Temperaturmessung, Überwachung und Nachweise bei der Wärmebehandlung metallischer Werkstoffe. Welche Ausgabe und welche Anforderungen für Ihre Anwendung gelten, sollte vor der Projektierung feststehen.
Ja. Gemeinsam mit unseren Herstellerpartnern projektieren wir Industrieöfen entsprechend den vereinbarten AMS-2750-Anforderungen. Dafür stimmen wir unter anderem Temperaturbereich, Ofenklasse, Instrumentierungstyp und Temperaturaufzeichnung ab. Auch Beladung und vorgesehener Arbeitsbereich werden berücksichtigt, damit die Ausführung zu Ihrem Prozess passt.
Die Ofenklasse beschreibt die zulässige Temperaturabweichung im qualifizierten Arbeitsbereich. Der Instrumentierungstyp legt fest, welche Regel-, Aufzeichnungs- und Überwachungsfunktionen erforderlich sind. Beide Angaben gehören zur Auslegung eines Industrieofens nach AMS 2750 und sollten im Lastenheft eindeutig benannt werde
Bei der Projektierung sehen wir entsprechende Halterungen zur Befestigung der TUS-Fühler vor. Sie erleichtern das erneute Einsetzen der Fühler an den festgelegten Messpositionen und reduzieren den Aufwand beim Messaufbau. Positionen und Befestigung stimmen wir auf den vorgesehenen Arbeitsbereich und das Messkonzept ab. Die Halterungen unterstützen einen reproduzierbaren Aufbau; die Anforderungen an Durchführung und Dokumentation der TUS bleiben bestehen.
Ein einheitliches Prüfintervall gibt es nicht. Maßgeblich sind die anwendbare AMS-2750-Ausgabe, Ofenklasse, Instrumentierungstyp und zusätzliche Kundenvorgaben. Auch Änderungen oder größere Reparaturen können eine erneute TUS erforderlich machen. Die Prüftermine und mögliche zusätzliche Nachweise sollten mit der verantwortlichen Qualitätsstelle oder dem beauftragten Pyrometrie-Dienstleister abgestimmt werden.
Nein. Eine Kalibrierung ermittelt die Abweichung einer Temperaturanzeige oder eines Messsystems gegenüber einer Referenz. Eine TUS untersucht dagegen die Temperaturgleichmäßigkeit an mehreren Positionen im Arbeitsbereich. Welche Kalibrierungen, SAT und TUS erforderlich sind, ergibt sich aus den geltenden Vorgaben.
Downloads
Sie benötigen weitere Unterlagen?
Kontaktieren Sie uns - wir helfen Ihnen gerne weiter.
Das könnte Sie auch interessieren


